

Как выбрать аппарат для стыковой сварки ПНД под диаметр и объём работ
- Сначала определите трубы и соединения
- Почему вместе с диаметром нужно знать SDR
- Какой привод и уровень управления выбрать
- Как учитывать объём работ
- Питание: почему недостаточно надписи «220 В»
- Сравнение WELPING WP315A и WP315Q
- Какая оснастка нужна вместе с аппаратом
- Что проверить на демонстрации
- Какие данные отправить для подбора
Два аппарата рассчитаны на трубы до 315 мм, но на одном объекте удобнее гидравлическая машина с ручным управлением, а на другом нужен автомат с записью параметров. Совпадение максимального диаметра ещё не означает, что оборудование одинаково подходит для работы.
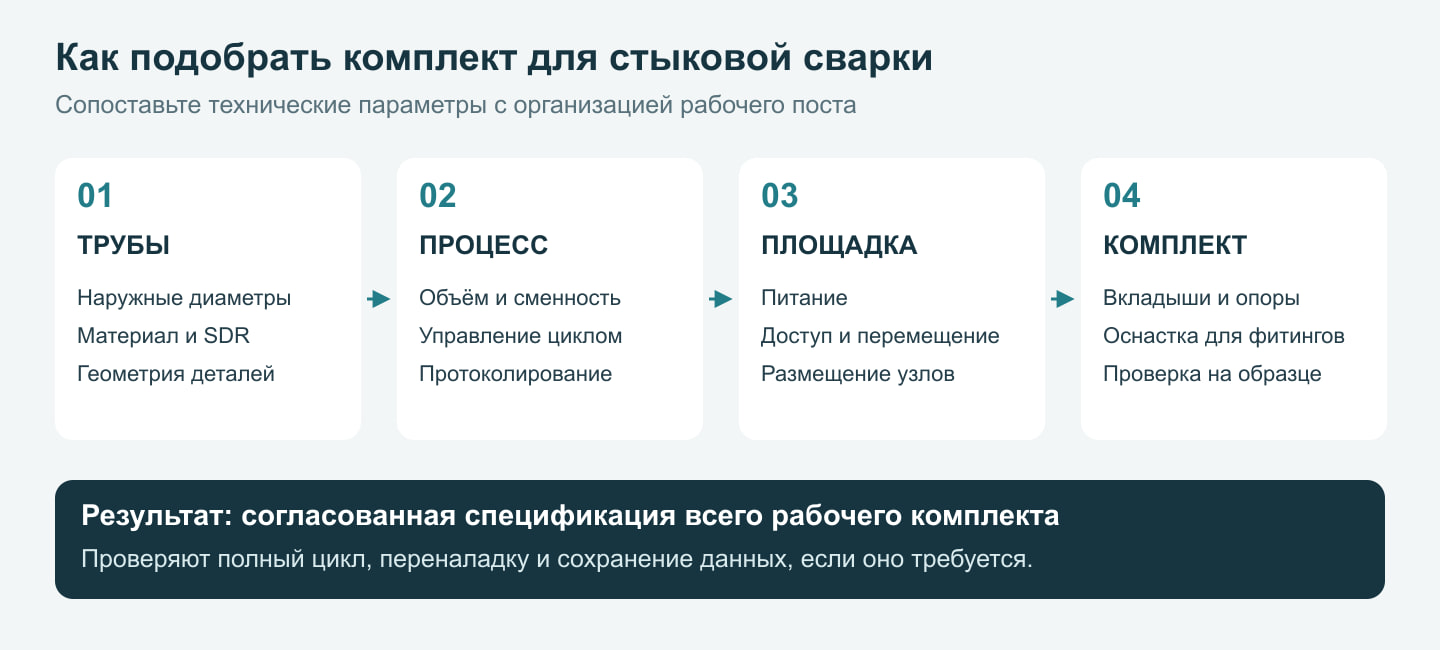
Чтобы выбрать аппарат для стыковой сварки ПНД, нужно сопоставить наружные диаметры и SDR труб, материал, тип соединений, объём работ, требования к протоколированию и условия площадки. Ниже — порядок подбора, пример сравнения WELPING WP315A и WP315Q и перечень данных для технического задания.
Сначала определите трубы и соединения
Стыковая сварка соединяет подготовленные торцы термопластичных труб или фитингов: их нагревают, сводят и выдерживают в соответствии с принятой технологией. Для подбора оборудования важен наружный диаметр, по которому труба закрепляется в центраторе. Внутренний проход и условный диаметр не заменяют этот размер.
Составьте список всех диаметров, которые предстоит сваривать. Диапазон «90–315 мм» означает границы возможностей аппарата, но не подтверждает наличие вкладыша для каждого нужного типоразмера в поставке. Если на объекте есть трубы 63 мм, машина с нижней границей 90 мм не закрывает всю задачу без отдельного предусмотренного производителем решения.
Также различайте сварку длинных отрезков и работу с короткими патрубками, втулками под фланец, отводами. У таких деталей может не хватать длины для штатного закрепления. Нужную оснастку и возможность размещения фитинга проверяют по его чертежу, а не только по диаметру.
| Исходные данные | Зачем нужны при подборе | Что указать поставщику |
|---|---|---|
| Наружные диаметры | Проверка диапазона и вкладышей центратора | Полный перечень типоразмеров |
| Материал и маркировка | Проверка применимости оборудования и технологии | Например, PE 100; сведения о трубе и фитингах |
| SDR или толщина стенки | Оценка условий сварочного цикла и требуемого усилия | Значения для каждого диаметра |
| Виды соединений | Проверка закрепления и доступа к торцам | Труба–труба, труба–фитинг, короткий патрубок |
| Объём и организация работ | Выбор управления, оснастки и количества постов | Число стыков, сменность, частота переналадки |
| Площадка | Проверка питания, транспортировки и размещения | Сеть или генератор, доступ, условия установки |
Указание в карточке аппарата нескольких материалов, например PE, PP и PVDF, означает заявленную применимость машины. Оно не разрешает сваривать эти материалы между собой и не задаёт единую технологию для разных изделий.
Почему вместе с диаметром нужно знать SDR
SDR характеризует отношение наружного диаметра трубы к толщине стенки. При одинаковом диаметре меньшее значение SDR соответствует более толстой стенке. Для предварительного понимания используют соотношение: толщина стенки ≈ наружный диаметр / SDR. Точный размер берут из маркировки, документации и таблиц соответствующего изделия.
Например, для диаметра 160 мм деление на SDR 11 даёт около 14,5 мм, а на SDR 17 — около 9,4 мм. Это расчётная иллюстрация различия стенок, а не замена табличных номинальных размеров и допусков. Для реального подбора передают обозначение трубы целиком.
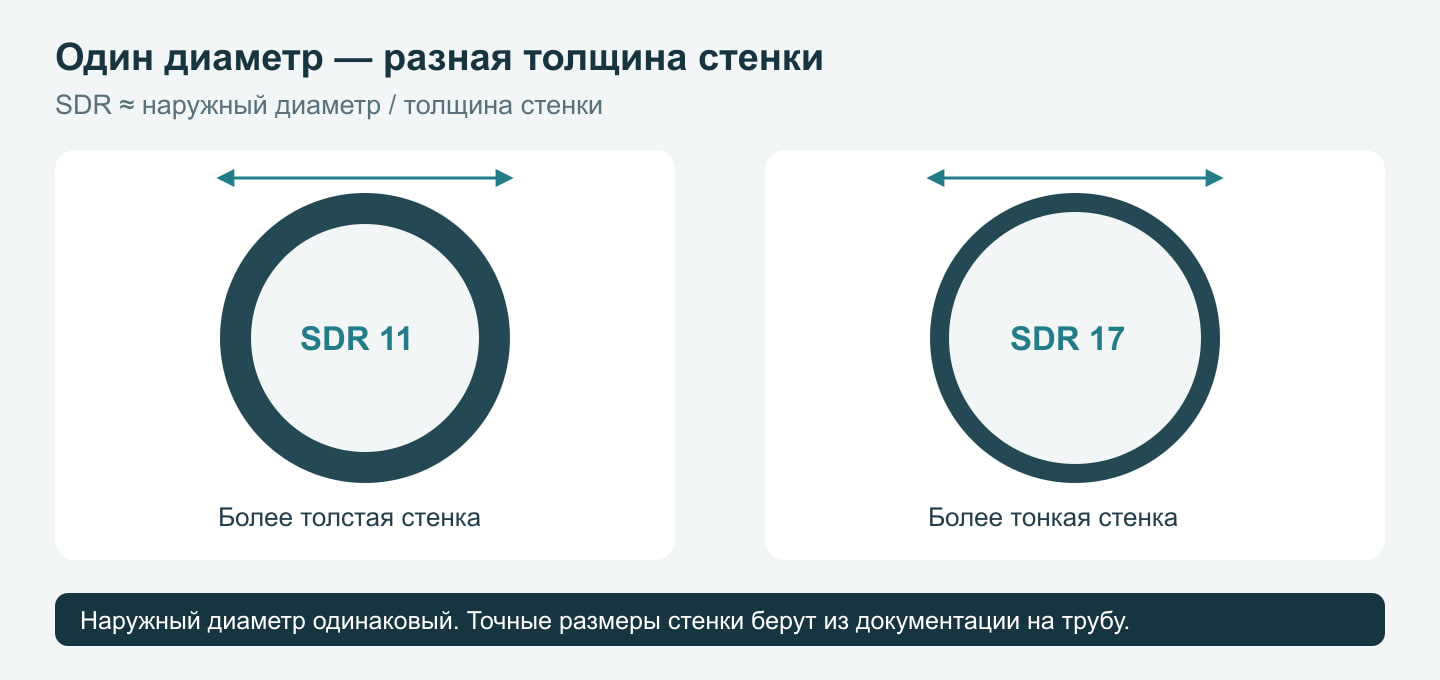
Разная толщина стенки меняет площадь свариваемого торца и условия цикла. Поэтому ответ «аппарат подходит до 315 мм» нужно дополнить подтверждением применимости к нужным трубам и технологии. Особенно это важно, если предприятие работает с несколькими SDR и часто меняет типоразмеры.
Какой привод и уровень управления выбрать
Привод и автоматизация отвечают на разные вопросы. Привод создаёт движение и усилие, а система управления определяет, какие этапы задаёт и контролирует оператор, а какие выполняет автоматика. Гидравлическая машина может иметь ручное управление или автоматизированный цикл.
| Вариант | Когда рассмотреть | Что оценить заранее |
|---|---|---|
| Механический аппарат | Задачи в пределах его паспортных размеров и усилий, где важны простота и переноска | Способ приложения и контроля усилия, удобство работы с фактическими трубами |
| Гидравлическая машина с ручным управлением | Регулярные монтажные работы подготовленной бригадой | Управление давлением, действия оператора, наличие нужной оснастки |
| Автоматизированная машина | Повторяющиеся циклы и проекты с требованиями к управлению процессом и регистрации данных | Какие операции автоматизированы, какие параметры записываются и как выгружается протокол |
Блок протоколирования и автоматическое управление не равнозначны. Регистратор может сохранять параметры процесса, которым управляет оператор. Автоматизация, в свою очередь, не отменяет подготовку трубы, правильное закрепление, ввод исходных данных и контроль соединения.
Для сравнения попросите показать реальный рабочий цикл и образец протокола. Важно понимать, какие данные измерены, какие введены вручную, как стык получает идентификатор и можно ли связать запись с исполнительной документацией. Само наличие экрана или порта USB этого не объясняет.
Как учитывать объём работ
Оценивать производительность только по мощности нагревателя неправильно. Время занимают подготовка и установка труб, торцевание, проверка соосности, нагрев, соединение, охлаждение и переход к следующему стыку. Для планирования нужен весь цикл и организационные операции вокруг него.
Если бригада постоянно меняет диаметры, заметную часть смены может занимать перестановка вкладышей. При длинных плетях важны подача и поддержка трубы. В тесной траншее ограничением может стать размещение центратора и извлечение нагревателя. Эти задачи не решаются одним увеличением мощности аппарата.
Время охлаждения принимают по применяемой технологии. Сокращать обязательную выдержку ради плана по стыкам нельзя. Более дорогая автоматика тоже не даёт оснований объявлять универсальную производительность в стыках за смену без указания диаметра, стенки, организации поста и условий работы.
Для оценки перед закупкой проведите демонстрацию на типовом изделии. Отдельно запишите время подготовки, самого цикла, переналадки и перемещения оборудования. Так будет видно, где дополнительная оснастка, второй пост или другой уровень управления принесут практическую пользу.
Питание: почему недостаточно надписи «220 В»
В состав гидравлического комплекта входят несколько потребителей: нагреватель, двигатель торцевателя, гидростанция и, в зависимости от исполнения, электроника управления. При выборе электроснабжения учитывают паспортное напряжение и частоту, допустимые одновременные нагрузки, пусковые токи двигателей и условия подключения.
Удлинитель, длина линии и доступная мощность площадки также влияют на работу. Поэтому запрос «есть розетка 220 В» недостаточен: нужно согласовать подключение конкретного комплекта с ответственным за электроснабжение.
Для генератора сравнивают не только сумму мощностей, но и его способность выдерживать запуск двигателей и поддерживать требуемое качество питания. Значения в кВт и кВА не подменяют друг другом: при подборе учитывают характеристики генератора и нагрузки. Универсальный множитель запаса для любого сварочного аппарата использовать не стоит.
Сравнение WELPING WP315A и WP315Q
В каталоге аппаратов для стыковой сварки труб представлены варианты с разным управлением. WP315A и WP315Q удобно сравнить на общем диапазоне диаметров: различия в организации процесса видны без перехода к другому размерному классу.
| Параметр | WELPING WP315A | WELPING WP315Q |
|---|---|---|
| Заявленный диапазон сварки | 90–315 мм | 90–315 мм |
| Тип по карточке | Гидравлический сварочный аппарат | Стыковой сварочный автомат CNC |
| Общая мощность | 5,85 кВт | 5,85 кВт |
| Нагреватель | 3,1 кВт | 3,1 кВт |
| Двигатель торцевателя | 2,0 кВт | 2,0 кВт |
| Двигатель гидростанции | 0,75 кВт | 0,75 кВт |
| Питание в подробной таблице | 230 В ±10%, 50 Гц | 230 В ±10%, 50 Гц |
| Протоколирование | Указано как опция | Блок заявлен в описании автомата |
| Масса брутто в подробной таблице | 194 кг | 260 кг |
Характеристики приведены по указанным карточкам zupper.ru. Масса брутто относится к упакованному комплекту и не показывает массу отдельного центратора. В кратких характеристиках WP315A питание обозначено как 220 В; перед подключением ориентируются на паспорт и маркировку поставленного исполнения.
WP315A имеет смысл рассматривать, когда бригада работает с гидравлическим управлением и нужный порядок регистрации результатов обеспечивается выбранной комплектацией. WP315Q — когда требуется автоматизированное управление и работа с протоколами. Перечень автоматических операций и формат записей подтверждают демонстрацией конкретной машины.
Одинаковые 5,85 кВт не означают одинаковое удобство управления или трудозатраты. А более высокая масса комплекта влияет на транспорт и разгрузку: заранее определите, какие узлы переносит бригада, какие перемещают механизированно и где их размещают на посту.
Какая оснастка нужна вместе с аппаратом
Оценивайте комплект как рабочий пост: центратор удерживает детали, торцеватель готовит торцы, нагреватель обеспечивает нагрев, привод перемещает зажимы. Дополнительные приспособления должны соответствовать диаметрам, массе труб и видам соединений.
| Элемент | Для чего нужен | Что включить в спецификацию |
|---|---|---|
| Редукционные вкладыши | Закрепление нужных диаметров | Перечень размеров и комплектность на все требуемые зажимы |
| Роликовые опоры | Поддержка и перемещение трубы | Допустимые диаметры, нагрузка и возможность выставить трубу по высоте |
| Оснастка для коротких деталей | Закрепление фитингов и патрубков | Совместимость с центратором и чертежом детали |
| Подставки и средства перемещения | Размещение нагревателя, торцевателя и узлов машины | Состав поставки, габариты и требования к площадке |
| Регистрация параметров | Документирование сварки | Состав записываемых данных, выгрузка и идентификация стыков |
Поддержка длинной трубы важна и для контроля перемещения. Гидропривод преодолевает сопротивление движению деталей, поэтому давление в гидросистеме нельзя напрямую считать давлением на свариваемых торцах. Его назначают с учётом конструкции машины и применяемой методики. Максимальное давление насоса из карточки не является готовой настройкой сварки.
Аналогично максимальная температура нагревателя показывает возможность оборудования, а не рекомендуемую температуру сварки ПНД. Температуру, давление и длительность этапов берут из согласованной технологической документации для конкретных изделий.
Что проверить на демонстрации
Привезите или заранее согласуйте образцы характерных труб и фитингов. Проверка на удобном коротком отрезке одного диаметра не отвечает на вопросы о длинных плетях и регулярной переналадке.
- Убедитесь, что нужные вкладыши установлены и детали надёжно закрепляются без импровизированных переходников.
- Проверьте размещение торцевателя и нагревателя, доступ к органам управления и работу на характерной геометрии соединения.
- Проследите полный цикл по принятой технологии, включая предусмотренную выдержку и действия оператора.
- Для протоколирующей системы сохраните и откройте пример записи, проверьте идентификатор стыка и состав данных.
- Оцените переналадку, упаковку, перемещение и доступность обслуживания: расходников, ножей, покрытий и сервисной поддержки.
По результатам зафиксируйте модель, исполнение, перечень вкладышей, оснастку, питание и функции регистрации. Такой список позволяет сравнивать предложения одинаковой комплектности.
Какие данные отправить для подбора
Рабочая заявка может выглядеть так: «PE 100, наружные диаметры 110, 160 и 225 мм; SDR 11 и 17; труба–труба и короткие патрубки по чертежам; регулярная работа одной бригады; нужна выгрузка протоколов; питание от генератора, его параметры приложены». Это пример структуры запроса, а не готовая спецификация оборудования.
К заявке добавьте объём работ, условия доступа и требования проекта. По этим данным можно подобрать стыковой сварочный аппарат, проверить оснастку и согласовать демонстрацию. Итогом выбора должен стать комплект, который охватывает ваши трубы, поддерживает требуемую технологию и удобно работает в условиях площадки.


Часы работы: Пн.-Пт. с 9:00 до 17:00.
Приём заказов онлайн, круглосуточно!


